


El rectificado cilíndrico ordinario se muestra en la siguiente figura. Los orificios superiores en ambos extremos de la pieza de trabajo se usan para sostener la pieza de trabajo entre el cabezal y la parte superior del contrapunto de la rectificadora. Durante el rectificado, la pieza de trabajo gira bajo el accionamiento del husillo y la muela abrasiva avanza lateralmente.
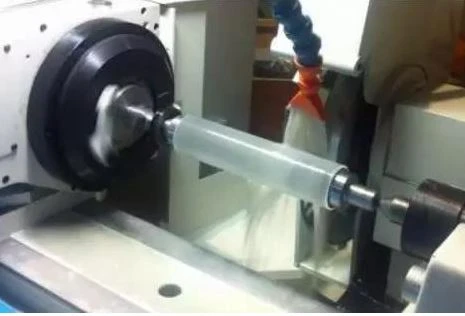
rectificado cilíndrico ordinario
▌ Centerless cylindrical grinding
El rectificado cilíndrico sin centro no tiene cabezal ni contrapunto, pero sostiene la pieza de trabajo mediante una plataforma y una rueda guía, y la rectifica con una rueda abrasiva. El método de rectificado sin centros se compone de tres mecanismos: muela abrasiva, rueda de ajuste y soporte de la pieza de trabajo. La muela abrasiva realmente realiza el trabajo de rectificado. La rueda de ajuste controla la rotación de la pieza de trabajo y hace que la velocidad de alimentación de la pieza de trabajo. El soporte de la pieza de trabajo está rectificando. Apoye la pieza de trabajo al cortar. Las rectificadoras cilíndricas sin centros tienen una mayor productividad. Se utiliza principalmente en la producción en masa y es fácil de automatizar.
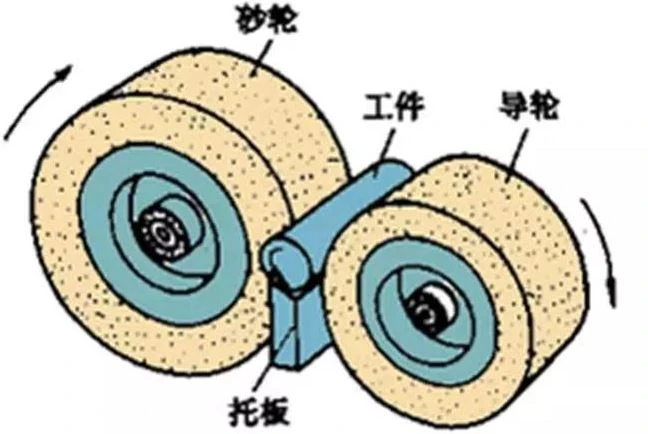
Rectificado cilíndrico sin centro
▌ The characteristics of centerless cylindrical grinding compared with ordinary cylindrical grinding
1. Procesamiento continuo, sin necesidad de retraer la herramienta, poco tiempo para sujetar la pieza de trabajo, alta productividad.
2. The bracket and guide wheel positioning mechanism have better supporting rigidity than the common cylindrical grinder's top and center frame mechanism, and the cutting amount can be larger, which is conducive to the processing of slender shaft workpieces, and is easy to achieve high-speed grinding and strong grinding.
3. The workpiece of the centerless cylindrical grinding machine is positioned on the positioning mechanism by the outer circle, and the grinding amount is the allowance on the diameter of the workpiece. Therefore, the wear of the grinding wheel, the compensation of the feeding mechanism and the repeated positioning accuracy error of the cutting mechanism have an impact on the dimensional accuracy of the diameter of the part. The impact is only half of that of ordinary cylindrical grinders, no center hole is required, and it is easy to automate loading and unloading in advance.
4. La rectificadora sin centros con muela abrasiva ancha tiene un mecanismo pasante-que puede aumentar el margen de mecanizado cada vez. Durante el rectificado por inmersión, puede rectificar perfiles complejos secuencialmente o rectificar muelas abrasivas múltiples, con una alta productividad y una amplia gama de aplicaciones.
5. La amoladora cilíndrica sin centros no tiene ningún mecanismo para garantizar la precisión de la posición relativa (coaxialidad, verticalidad, etc.) de la superficie de amolado y la superficie de amolado -, y la redondez es deficiente al amolar la superficie exterior circunferencialmente interrumpida .
6. La superficie de pulido es propensa a la redondez -impar, y si es más grande, a menudo causará la ilusión de que el tamaño medido es más pequeño que el tamaño físico máximo, lo que afectará la calidad del ensamblaje y el rendimiento del trabajo. .
7. El ajuste de la máquina herramienta es complicado y requiere mucho tiempo-. Cada vez que se reemplazan las piezas de trabajo de diferentes diámetros, es necesario ajustar la altura del soporte, la distancia y los parámetros de proceso relacionados. Por lo tanto, es difícil ajustar la tecnología y no es adecuada para la producción de lotes pequeños y piezas únicas-.


